تست فراصوت، رادیوگرافی، ذرات مغناطیسی یا مایع نافذ ؟

تست غیر مخرب NDT چیست و چگونه روش مناسب بازرسی را انتخاب کنیم؟
تست غیر مخرب یا NDT مجموعه ای از روش های بررسی قطعه و اتصال است که بدون تخریب هدفمند نمونه برای آزمون، به شناسایی ناپیوستگی ها یا ارزیابی بعضی ویژگی ها کمک می کند. هیچ روش واحدی برای تمام عیوب، مواد و هندسه ها کافی نیست. انتخاب باید از عیب مورد انتظار و استاندارد پروژه شروع شود، نه از نام دستگاه بازرسی.
برای مثال، ترک باز به سطح در یک قطعه آلومینیومی ممکن است با مایع نافذ بررسی شود؛ اما وقتی هدف، بررسی ناپیوستگی داخلی جوش است، باید امکان استفاده از فراصوت یا رادیوگرافی را بر اساس شرایط اتصال و دستورالعمل بررسی کرد. این مثال ها تصمیم نهایی یا معیار پذیرش پروژه نیستند.
شش روش رایج تست غیر مخرب و کاربرد آنها
در ادامه، شش روش پرکاربرد را مرور می کنیم. روش های دیگری مانند آزمون نشتی، نشر آوایی و ترموگرافی نیز وجود دارند؛ بنابراین این فهرست، تمام روش های NDT نیست. دسته بندی و کاربرد کلی روش ها با معرفی روش های NDT توسط ASNT تطبیق داده شده است.
۱. بازرسی چشمی (VT)
در VT، بازرس واجد صلاحیت با نور و شرایط دید مناسب، سطح قابل دسترسی قطعه یا جوش را مستقیم یا به کمک ابزارهای اپتیکی بررسی می کند. این روش برای مشاهده شکل ظاهری جوش، ترک آشکار، آسیب سطحی و مشکلات مونتاژ کاربرد دارد.
محدودیت: عیب داخلی یا ترک غیر قابل مشاهده را آشکار نمی کند. مشاهده یک سطح سالم نیز به معنای تایید عاری بودن عمق قطعه از عیب نیست.
۲. آزمون مایع نافذ (PT)
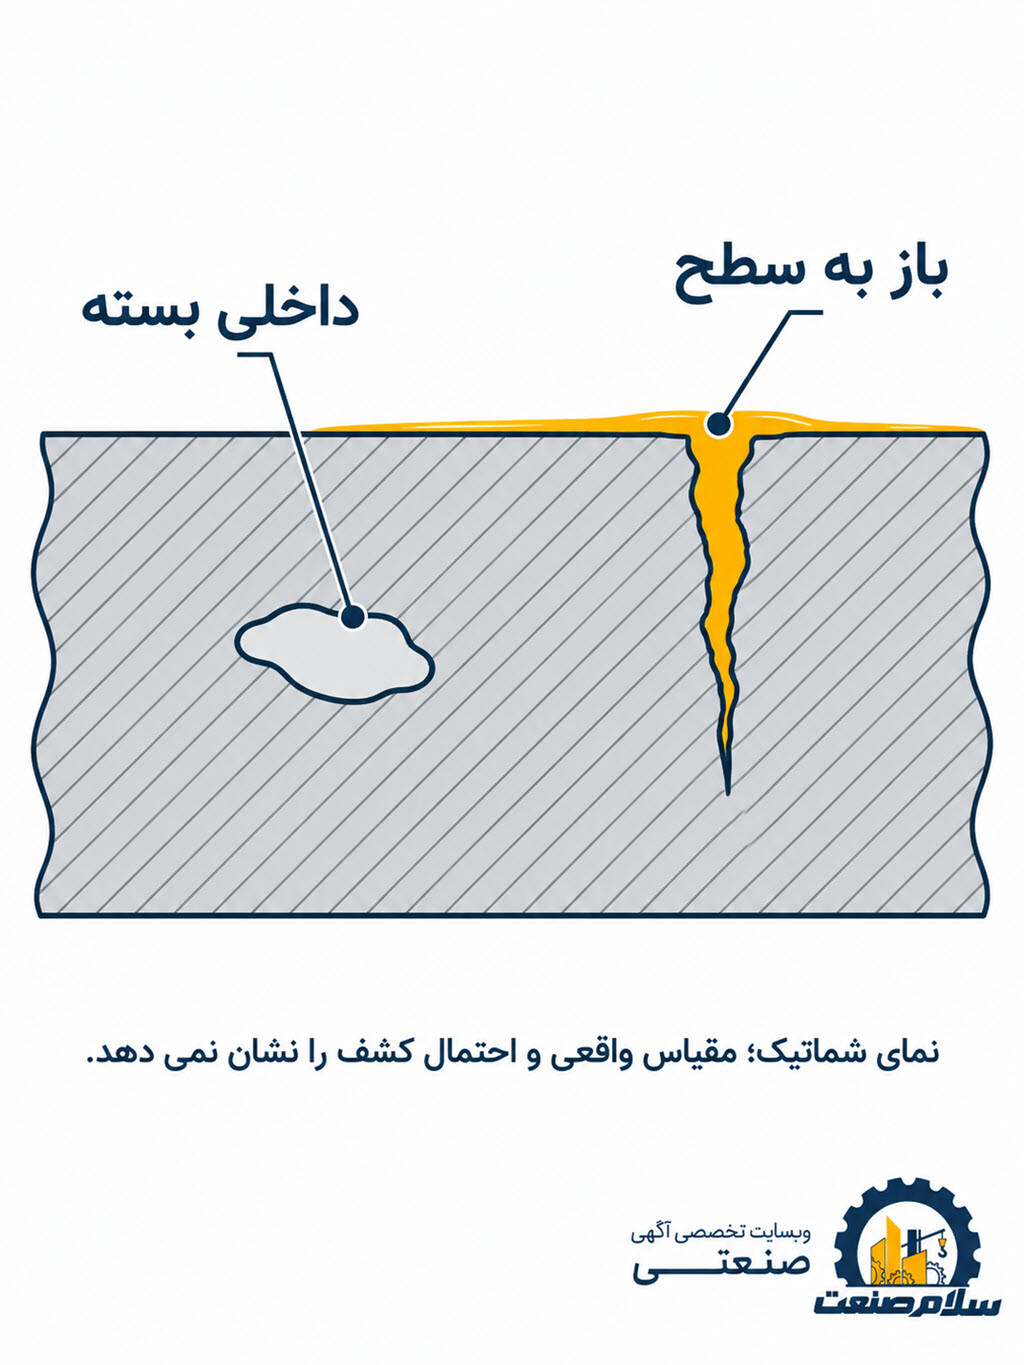
مایع نافذ رنگی یا فلورسنت به ناپیوستگی هایی نفوذ می کند که به سطح باز هستند. پس از مراحل مشخص آماده سازی، پاک سازی و آشکارسازی، نشانه ها ارزیابی می شوند. کاربرد متداول آن بررسی ترک سطحی در مواد جامد غیر متخلخل، از جمله بسیاری از قطعات آلومینیومی و فولاد زنگ نزن است.
محدودیت: PT عیب بسته و کاملا داخلی را نشان نمی دهد. زبری، پوشش سطح، آلودگی و جنس متخلخل می توانند اعتبار آزمون را کاهش دهند. این روش به غیر مغناطیسی بودن ماده محدود نیست.
۳. آزمون ذرات مغناطیسی (MT)
قطعه فرومغناطیس، مانند بسیاری از فولادهای کربنی، مغناطیسی می شود و تجمع ذرات در محل میدان نشتی می تواند ناپیوستگی های سطحی یا نزدیک سطح را آشکار کند. راستای میدان نسبت به ناپیوستگی بر حساسیت آزمون تاثیر دارد.
محدودیت: MT برای آلومینیوم و فولاد زنگ نزن آستنیتی که فرومغناطیس نیستند مناسب نیست؛ در قطعات غیر فرومغناطیس باید روش دیگری بررسی شود. «نزدیک سطح» به معنی توانایی بررسی تمام عمق قطعه نیست.
۴. آزمون فراصوت (UT)
در UT امواج صوتی به قطعه ارسال می شوند و سیگنال دریافتی برای ارزیابی بازتاب، موقعیت و ویژگی بعضی ناپیوستگی ها تفسیر می شود. با تکنیک و تنظیم مناسب، این روش برای بررسی بخش داخلی بعضی جوش ها، ورق ها و قطعات مناسب است.
محدودیت: نوع ماده، ساختار دانه ای، ضخامت، هندسه، وضعیت سطح، راستای عیب و تکنیک آزمون بر قابلیت تشخیص اثر دارند. اندازه گیری و موقعیت یابی عیب باید طبق روش معتبر و توسط بازرس واجد صلاحیت گزارش شود؛ UT تضمین نمی کند هر عیبی دیده شود.
۵. آزمون رادیوگرافی (RT)
RT با پرتو ایکس یا گاما تصویر عبوری قطعه را ثبت می کند. این روش برای بررسی بعضی ناپیوستگی های حجمی مانند تخلخل در جوش یا ریخته گری کاربرد دارد و در شرایط مناسب، برخی ناپیوستگی های صفحه ای را نیز نشان می دهد.
محدودیت: قابلیت مشاهده ترک ها به جهت گیری و شرایط تصویربرداری وابسته است. در بسیاری از چیدمان ها دسترسی به دو سمت لازم می شود؛ RT با پرتو یون ساز انجام می شود و به کنترل ایمنی پرتوی و نیروی مجاز نیاز دارد. انتخاب آن صرفا به دلیل حساس بودن جوش درست نیست.
۶. آزمون جریان گردابی (ET)
ET یکی از تکنیک های آزمون الکترومغناطیسی است که از جریان القایی در مواد رسانا استفاده می کند. بسته به پروب و فرکانس، برای بعضی ترک های سطحی یا نزدیک سطح، تغییرات ضخامت و بررسی لوله های مناسب کاربرد دارد.
محدودیت: فقط برای مواد رسانای الکتریکی کاربرد دارد. عمق نفوذ به فرکانس، رسانایی و خواص مغناطیسی وابسته است؛ بنابراین ET یک روش عمومی برای یافتن تمام عیوب داخلی نیست. توضیح فنی ASNT درباره ET جزئیات بیشتری ارائه می کند.
جدول مقایسه سریع روش های NDT
عبارت «قابل استفاده» در این جدول به معنی تایید نهایی روش یا تضمین تشخیص نیست؛ روش باید برای قطعه و عیب هدف اعتبارسنجی شود.
| روش | هدف متداول | شرط کلیدی | محدودیت تعیین کننده |
|---|---|---|---|
| VT | عیوب و وضعیت ظاهری سطح قابل مشاهده | دسترسی دیداری و شرایط نور مناسب | ناتوانی در مشاهده عیب داخلی |
| PT | ناپیوستگی باز به سطح | سطح تمیز و مناسب، ماده غیر متخلخل | عدم شناسایی عیب بسته داخلی |
| MT | ناپیوستگی سطحی و نزدیک سطح | ماده فرومغناطیس و مغناطیس سازی مناسب | نامناسب برای مواد غیر فرومغناطیس |
| UT | ناپیوستگی داخلی یا اندازه گیری خاص | تکنیک مناسب، انتقال موج و دسترسی کافی | وابستگی حساسیت به ماده، هندسه و جهت عیب |
| RT | برخی ناپیوستگی های داخلی، به ویژه حجمی | چیدمان تصویربرداری و ایمنی پرتوی | محدودیت در برخی عیوب جهت دار و شرایط دسترسی |
| ET | برخی تغییرات و عیوب سطحی یا نزدیک سطح | ماده رسانا و پروب متناسب | عمق نفوذ محدود و حساسیت به خواص ماده |
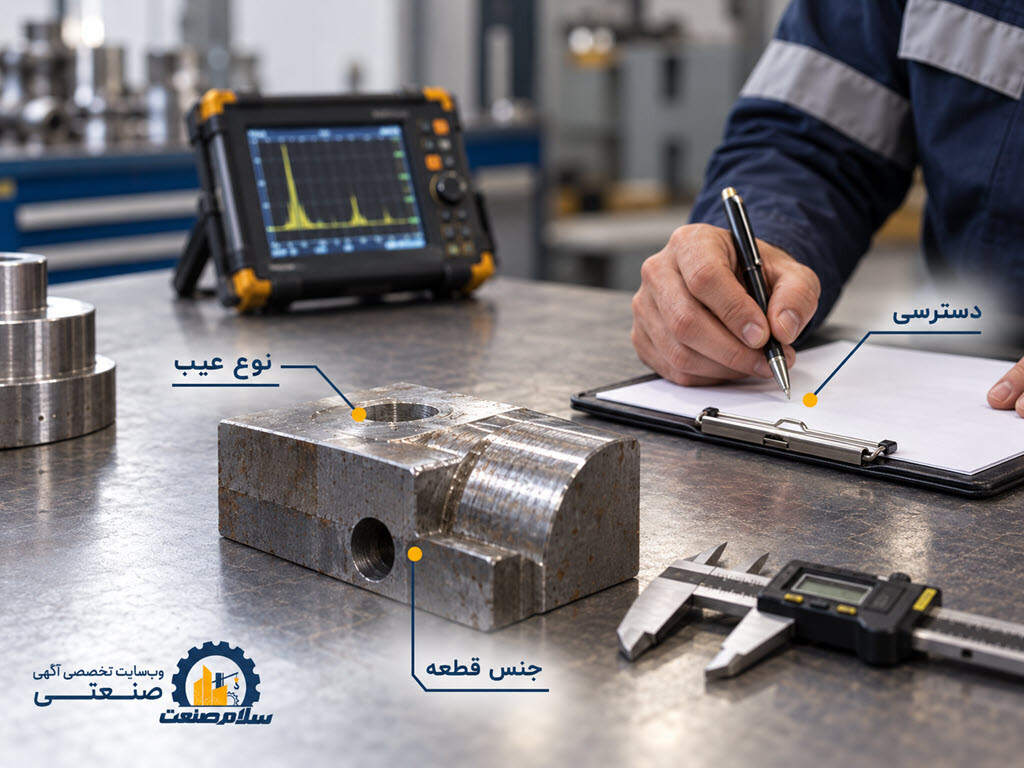
چگونه روش مناسب تست غیر مخرب را انتخاب کنیم؟
نام ماده به تنهایی روش را تعیین نمی کند. این پنج مرحله را به ترتیب بررسی کنید:
- هدف بازرسی: به دنبال ترک باز به سطح، ناپیوستگی داخلی، خوردگی، تغییر ضخامت یا نقص مونتاژ هستید؟ نوع عیب مورد انتظار را در درخواست بنویسید.
- ماده و شرایط ساخت: جنس و در صورت نیاز گرید، ضخامت، فرایند ساخت یا جوشکاری و وضعیت عملیات سطحی را مشخص کنید. برای نمونه MT فقط در قطعه فرومغناطیس مطرح می شود.
- هندسه و دسترسی: شکل جوش و قطعه، امکان تماس پروب، دسترسی دیداری یا دسترسی برای چیدمان رادیوگرافی را بررسی کنید.
- الزام فنی پروژه: استاندارد ساخت یا قرارداد ممکن است روش، گستره بازرسی، زمان آزمون و معیار پذیرش را تعیین کند. روش را خارج از این چارچوب جایگزین نکنید.
- صلاحیت و گزارش: روش اجرایی تایید شده، تجهیزات مناسب، صلاحیت افراد و محتوای گزارش را پیش از شروع توافق کنید.
برای جوش فلزی، ISO 17635:2025 راهنمای انتخاب روش و ارزیابی نتیجه را با توجه به کیفیت مورد نیاز، ماده، ضخامت، فرایند جوشکاری و گستره آزمون ارائه می کند. این استاندارد جایگزین مشخص کردن روش اجرایی و معیار پذیرش مرتبط با پروژه نیست.
چک لیست سفارش خدمات NDT و کنترل گزارش بازرسی
نوشتن عبارت «انجام NDT» در قرارداد، برای تعریف کار و معیار تحویل کافی نیست. درخواست فنی باید حداقل این اطلاعات را پوشش دهد:
- نام قطعه یا شماره اتصال، جنس، ضخامت و نقشه یا محدوده مشخص بازرسی
- هدف آزمون و ناپیوستگی های مورد توجه
- روش و تکنیک پیشنهادی یا روش الزام شده در قرارداد
- مرجع استاندارد با شماره و ویرایش قابل اعمال، روش اجرایی و معیار پذیرش مستقل
- درصد یا گستره بازرسی و زمان انجام نسبت به ساخت، تعمیر یا بهره برداری
- شرایط دسترسی، آماده سازی سطح، محدودیت ایمنی و امکانات لازم در محل
- مدرک صلاحیت متناسب با روش و سطح وظیفه فرد انجام دهنده و تایید کننده گزارش
- شناسه قطعه، تجهیزات و تنظیمات لازم، محل و شرح نشانه ها، نتیجه طبق معیار تعیین شده و ردیابی گزارش
برای نظام های گواهی مبتنی بر استاندارد بین المللی، ISO 9712:2021 الزامات صلاحیت و گواهی کارکنان NDT را تعریف می کند؛ اما نوع گواهی قابل قبول باید با قرارداد و الزامات پروژه تطبیق داشته باشد.
اگر پروژه شما مربوط به اتصال جوشی است، گروه جوشکاری تخصصی نیز از نظر حوزه فعالیت مرتبط است. برای شناسایی ارائه دهندگان مرتبط می توانید دسته خدمات صنعتی سلام صنعت را بررسی کنید. انتشار آگهی به معنای تایید صلاحیت پیمانکار نیست؛ دامنه خدمت، مدارک معتبر و امکان ارائه گزارش را مستقیما از صاحب همان آگهی استعلام کنید.
اشتباهات رایج در انتخاب و سفارش آزمون
- انتخاب روش صرفا براساس قیمت: آزمون کم هزینه ای که عیب هدف را آشکار نمی کند، نیاز پروژه را برطرف نخواهد کرد.
- یکی دانستن PT با آزمون مواد غیر مغناطیسی: PT محدود به مواد غیر مغناطیسی نیست؛ باز بودن عیب به سطح و شرایط سطح اهمیت دارد.
- فرض برتری همیشگی UT یا RT: حساسیت هر روش به نوع و جهت عیب، هندسه و روش اجرایی وابسته است.
- اشتباه گرفتن روش آزمون با معیار پذیرش: مشاهده نشانه با رد شدن قطعه یکسان نیست؛ پذیرش باید طبق سند مشخص تعیین شود.
- بی توجهی به صلاحیت و ایمنی: به ویژه در RT، برنامه ایمنی پرتوی و مجوزهای لازم باید پیش از اجرا بررسی شوند.
سوالات متداول
آیا تست غیر مخرب سالم بودن قطعه را تضمین می کند؟
خیر. هر روش در شرایط مشخص، قابلیت و محدودیت تشخیص دارد. نتیجه بازرسی درباره محدوده آزمون شده و معیار پذیرش اعلام شده تفسیر می شود.
برای تشخیص ترک سطحی، PT بهتر است یا MT؟
ابتدا جنس ماده را بررسی کنید: MT به ماده فرومغناطیس نیاز دارد، در حالی که PT می تواند ناپیوستگی باز به سطح را در مواد مناسب غیر متخلخل نشان دهد. وضعیت سطح، جهت عیب و الزام پروژه بر انتخاب اثر دارند.
برای عیب داخلی جوش، UT انتخاب کنیم یا RT؟
پاسخ عمومی وجود ندارد. نوع عیب احتمالی، ماده، ضخامت، شکل جوش، جهت ناپیوستگی، دسترسی و استاندارد پروژه تعیین کننده هستند.
آیا گواهی بازرس به تنهایی برای پذیرش گزارش کافی است؟
خیر. علاوه بر صلاحیت فرد، باید روش اجرایی، دامنه آزمون، معیار پذیرش، وضعیت تجهیزات و الزامات قراردادی بررسی شوند.
جمع بندی
برای انتخاب NDT، ابتدا عیب مورد انتظار و محدوده بازرسی را تعریف کنید؛ سپس سازگاری روش با ماده، هندسه، دسترسی و استاندارد پروژه را بسنجید. در سفارش صنعتی، روش آزمون، گستره کار، صلاحیت فرد، معیار پذیرش و نحوه گزارش را به طور روشن ثبت کنید.
منابع فنی
- ASNT — معرفی روش های آزمون غیر مخرب
- ASNT — آزمون الکترومغناطیسی و جریان گردابی
- ISO 17635:2025 — قواعد عمومی آزمون غیر مخرب جوش
- ISO 9712:2021 — صلاحیت و گواهی کارکنان NDT
این متن، راهنمای انتخاب اولیه است و جایگزین استانداردهای لازم الاجرا، دستورالعمل تایید شده یا تصمیم بازرس صلاحیت دار پروژه نیست.