
جوش TIG (تنگستن با گاز محافظ) و جوش MIG (فلز با گاز محافظ) دو فرایند اصلی و پرکاربرد جوشکاری قوس الکتریکی با گاز محافظ در صنعت هستند که در نوع الکترود، نحوه تغذیه فلز پرکننده، سرعت اجرا و کیفیت ظاهری جوش تفاوت های اساسی دارند؛ انتخاب درست میان این دو مستقیماً روی هزینه، سرعت تولید و کیفیت نهایی قطعه اثر می گذارد.
مکانیزم و تجهیزات
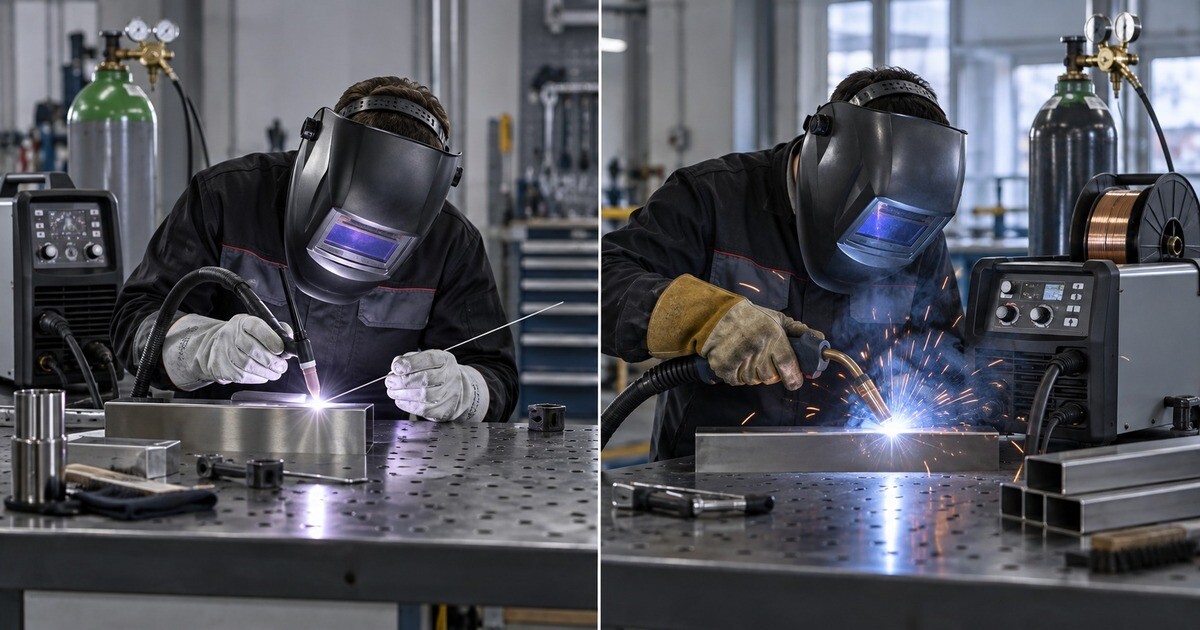
در جوش TIG از یک الکترود تنگستن غیرمصرفی برای ایجاد قوس الکتریکی استفاده می شود و جوشکار باید هم زمان مشعل را در یک دست و میل گرد فلز پرکننده را در دست دیگر کنترل کند؛ گاز محافظ معمولاً آرگون خالص یا ترکیبی با هلیوم یا نیتروژن با دبی نسبتاً پایین (حدود ۱۵ تا ۲۵ فوت مکعب در ساعت) است و بسته به نوع فلز می توان از برق AC یا DC استفاده کرد.
در جوش MIG یک سیم مصرفی به طور پیوسته و خودکار از داخل مشعل تغذیه می شود که هم نقش الکترود و هم نقش فلز پرکننده را ایفا می کند؛ گاز محافظ معمولاً ترکیبی از آرگون و دی اکسید کربن با دبی بالاتر (حدود ۳۵ تا ۵۰ فوت مکعب در ساعت) است و برق رسانی معمولاً از نوع DC است.
کاربرد بر اساس نوع فلز
- فولاد ضدزنگ: TIG معمولاً ترجیح داده می شود، چون بید جوش باریک تر و کنترل حرارتی دقیق تری ایجاد می کند و از ذوب بیش ازحد آلیاژهای حساس به حرارت جلوگیری می کند.
- فولاد ساده کربنی و چدن: MIG به دلیل سادگی اجرا، نرخ رسوب دهی بالا و نتیجه محکم، گزینه رایج تری است.
- آلومینیوم: TIG با قابلیت استفاده از جریان AC می تواند لایه اکسید سطحی آلومینیوم را پاک کند و کنترل دقیق تری روی بید جوش ایجاد کند.
تفاوت در ضخامت، سرعت و مهارت
TIG برای قطعات نازک تا متوسط و کارهایی که دقت در اولویت است مناسب تر است؛ MIG برای ورق ها و قطعات ضخیم تر و تولید با حجم بالا سرعت و بازدهی بیشتری دارد. از نظر مهارت، MIG یادگیری ساده تری دارد و افراد مبتدی زودتر به نتیجه قابل قبول می رسند، در حالی که TIG نیازمند هماهنگی هم زمان حرکت مشعل، تغذیه میل گرد و کنترل پدال جریان است و سطح مهارت بالاتری می طلبد.
کیفیت، ظاهر و هزینه
جوش های TIG معمولاً بید یکنواخت تر، تمیزتر و از نظر بصری باکیفیت تر هستند و برای کارهای نمایان یا صنایعی مثل هوافضا و بازسازی خودرو که دقت و ظاهر اهمیت دارد کاربرد بیشتری دارند. جوش های MIG معمولاً زبرتر هستند، اما وقتی قطعه در نهایت رنگ یا پوشش دهی می شود این تفاوت اهمیت عملی کمتری پیدا می کند. از نظر هزینه، تجهیزات و نگهداری TIG معمولاً گران تر است و به دلیل سرعت پایین تر، بهره وری کمتری دارد؛ در مقابل، تجهیزات MIG ارزان تر است و مواد مصرفی آن راحت تر در دسترس است.
اشتباهات رایج در انتخاب
یکی از اشتباهات رایج خریداران و کارگاه ها، انتخاب MIG صرفاً به دلیل سرعت بالاتر برای قطعاتی است که نیاز به دقت بصری یا اتصال فلزات نازک/غیرآهنی دارند؛ نتیجه معمولاً کیفیت پایین تر و نیاز به دوباره کاری است. برعکس، استفاده از TIG برای تولید انبوه قطعات ضخیم فولادی معمولاً از نظر زمان و هزینه به صرفه نیست.
جمع بندی و راهنمای انتخاب
اگر اولویت شما سرعت تولید، هزینه پایین تر تجهیزات و اتصال فلزات ضخیم تر فولادی است، MIG گزینه مناسب تری است. اگر دقت، کیفیت ظاهری بالا و کار روی فلزات غیرآهنی یا قطعات نازک اهمیت دارد، TIG انتخاب بهتری خواهد بود. در بسیاری از کارگاه های صنعتی، هر دو دستگاه به صورت مکمل و برای کاربردهای متفاوت نگهداری می شوند.
منابع
- Fractory — "MIG vs TIG Welding - Main Differences Explained"
- WeldGuru — "MIG vs TIG Welding: The Main Differences"


